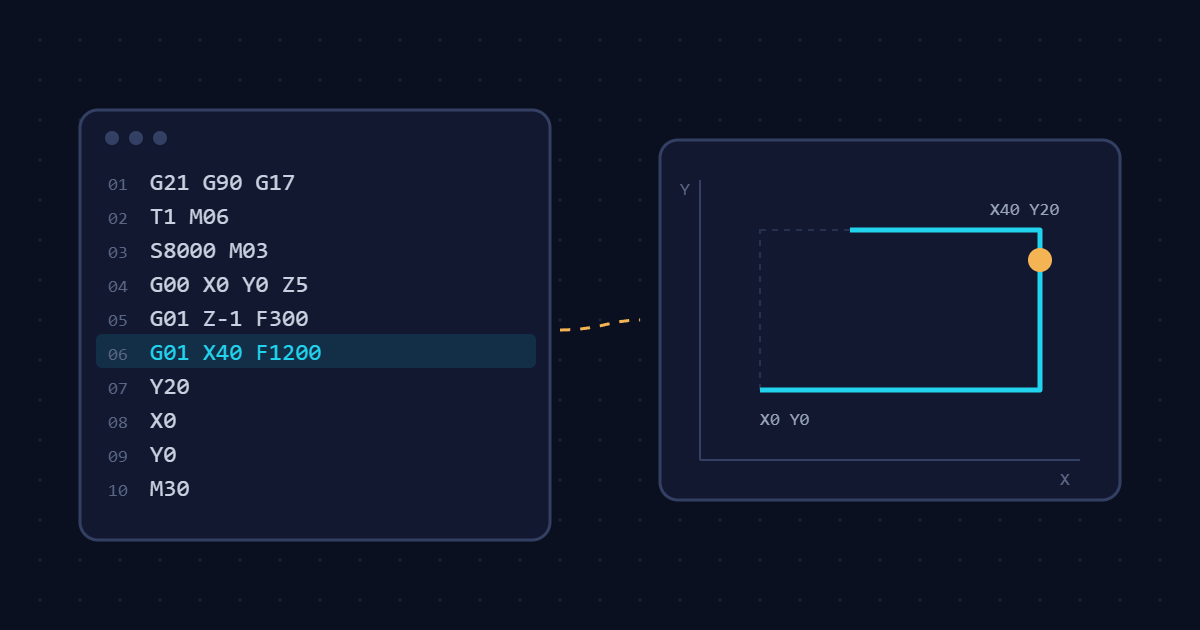
Nếu bạn mới vào nghề CNC, G-code là thứ đầu tiên trông có vẻ đáng sợ: một màn hình toàn chữ cái và con số. Thực ra nó đơn giản hơn bạn nghĩ. Bài này giải thích G-code từ con số không, với một chương trình hoàn chỉnh có chú thích từng dòng.
G-code là gì?
G-code là ngôn ngữ lệnh dùng để điều khiển máy CNC. Mỗi dòng lệnh nói với máy một việc cụ thể: di chuyển dao tới đâu, nhanh hay chậm, quay trục chính bao nhiêu vòng, bật hay tắt tưới nguội.
Hãy hình dung G-code như bản chỉ dẫn đường đi cho dao: “đi thẳng tới điểm A, rẽ sang điểm B, hạ xuống 1 mm”. Máy đọc từng dòng từ trên xuống và làm đúng như vậy, không tự suy luận thêm.
G-code được chuẩn hóa theo ISO 6983, nhưng mỗi hãng bộ điều khiển có “phương ngữ” riêng: Fanuc, Siemens, Heidenhain, Mitsubishi… Phần lớn lệnh cơ bản giống nhau, các ví dụ trong bài viết theo kiểu Fanuc, loại phổ biến nhất ở Việt Nam.
Cấu trúc một dòng lệnh
Mỗi dòng (còn gọi là một “block”) gồm nhiều “từ”, mỗi từ là một chữ cái kèm con số:
N10: số thứ tự dòng (không bắt buộc)G01: lệnh G, cho biết kiểu chuyển động, ở đây là chạy thẳng có cắt gọtX40. Y20.: tọa độ điểm đếnF1200: tốc độ chạy dao, 1200 mm/phút
Các chữ cái thường gặp khác: S tốc độ trục chính (vòng/phút), T số dao, M lệnh chức năng máy, Z trục đứng, R bán kính, H và D số bù dao.
Các lệnh G thường dùng
| Lệnh | Ý nghĩa |
|---|---|
G00 | Chạy nhanh không cắt, dùng để di chuyển dao tới vị trí |
G01 | Chạy thẳng có cắt gọt, theo tốc độ F |
G02 / G03 | Chạy cung tròn cùng / ngược chiều kim đồng hồ |
G17 | Chọn mặt phẳng làm việc XY |
G20 / G21 | Đơn vị inch / milimét |
G28 | Về điểm tham chiếu của máy |
G40 / G41 / G42 | Hủy bù / bù trái / bù phải bán kính dao |
G43 / G49 | Bật / hủy bù chiều dài dao |
G54 – G59 | Chọn hệ tọa độ phôi (gốc phôi) |
G80 / G81 / G83 | Hủy chu trình / khoan thường / khoan sâu từng bước |
G90 / G91 | Tọa độ tuyệt đối / tương đối |
Các lệnh M thường dùng
| Lệnh | Ý nghĩa |
|---|---|
M00 | Dừng chương trình, chờ người vận hành bấm chạy tiếp |
M03 / M04 | Trục chính quay thuận / ngược chiều |
M05 | Dừng trục chính |
M06 | Thay dao |
M08 / M09 | Bật / tắt tưới nguội |
M30 | Kết thúc chương trình, quay về đầu |
Một chương trình hoàn chỉnh
Chương trình dưới đây phay một đường viền chữ nhật 40 × 20 mm, sâu 1 mm, bằng dao phay ngón Ø6. Đây cũng chính là chuyển động trong hình minh họa ở đầu bài.
Đọc từ trên xuống, chương trình đi theo đúng trình tự một người thợ làm bằng tay: chọn chế độ an toàn, lấy dao, quay trục chính, hạ dao, cắt, rút dao, tắt máy. Hầu hết chương trình phay đều theo khung này.
X40. thay vì X40). Tùy cài đặt máy, X40 không có dấu chấm có thể bị hiểu là 0,04 mm thay vì 40 mm.Viết tay hay dùng phần mềm CAM?
Với chi tiết đơn giản như phay mặt, khoan lỗ, phay rãnh thẳng, viết tay G-code rất nhanh. Với chi tiết có biên dạng phức tạp, mặt cong 3D, người ta dùng phần mềm CAM (Fusion 360, Mastercam, NX…) để tự sinh G-code từ mô hình.
Dù dùng CAM, người đứng máy vẫn cần đọc hiểu G-code để kiểm tra chương trình, sửa nhanh tại máy và xử lý khi có lỗi.
Học G-code nhanh bằng cách nào?
- Đọc chương trình có sẵn: mở chương trình CAM xuất ra, đối chiếu từng dòng với bảng lệnh ở trên.
- Mô phỏng trên máy tính: dùng phần mềm hoặc công cụ mô phỏng G-code trực tuyến để xem đường chạy dao trước khi chạy máy.
- Nhờ AI giải thích: dán đoạn G-code vào ChatGPT hoặc Claude và yêu cầu giải thích từng dòng. Câu lệnh mẫu có trong bộ 20 câu lệnh AI cho xưởng cơ khí.
- Tính chế độ cắt: dùng máy tính chế độ cắt trên trang chủ để ra giá trị S và F phù hợp với dao.
Tóm lại
G-code là chuỗi chỉ dẫn từng bước cho dao. Chỉ cần nắm chừng 20 lệnh G và M cơ bản trong bài, bạn đã đọc hiểu được phần lớn chương trình phay thông thường. Bài tiếp theo: nhờ AI viết và kiểm tra G-code, làm được gì và sai ở đâu.
Để lại một bình luận