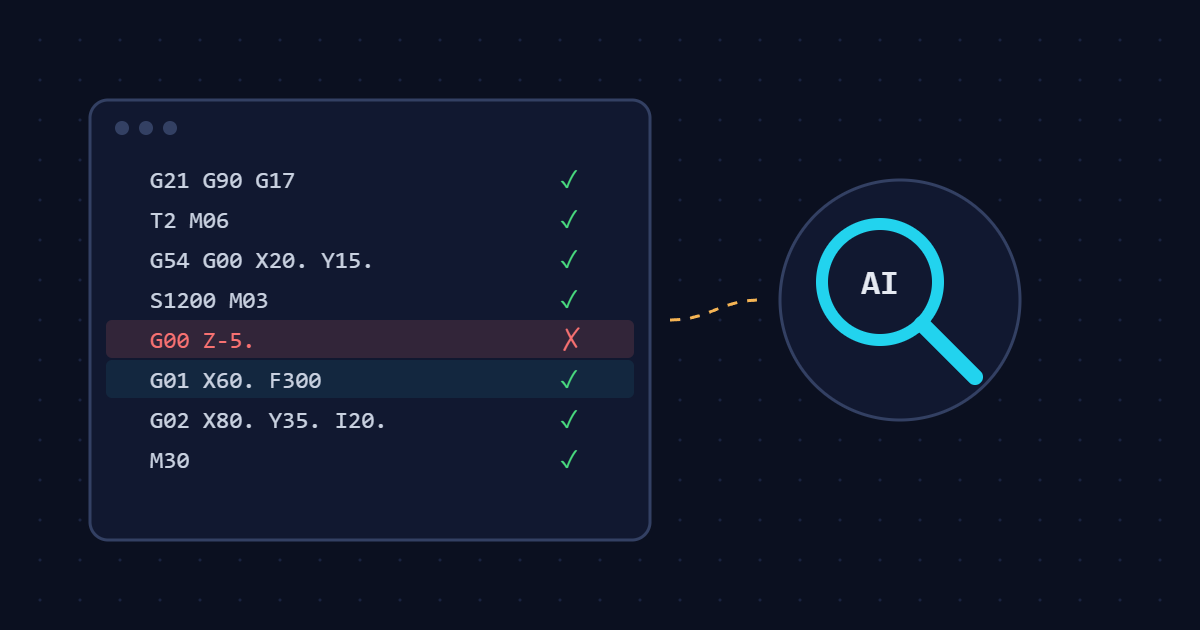
Trong bài trước, tôi giải thích G-code là gì. Câu hỏi tiếp theo nhiều anh em hỏi: “Giờ nhờ AI viết G-code luôn được không?” Câu trả lời ngắn: được, nhưng chỉ với vai trò trợ lý. Bài này nói rõ AI làm tốt việc gì, hay sai ở đâu, và cách kiểm tra trước khi đưa chương trình lên máy.
AI làm tốt những việc gì
1. Giải thích chương trình
Dán một đoạn G-code vào, AI giải thích từng dòng rất rõ. Đây là việc hữu ích nhất cho thợ mới, hoặc khi gặp chương trình người khác viết mà không có chú thích.
2. Viết chương trình đơn giản
Phay mặt, phay rãnh thẳng, khoan một dãy lỗ, phay đường viền chữ nhật… AI viết khá nhanh và đúng khung, nếu bạn mô tả đủ thông tin.
3. Tính tọa độ
Ví dụ khoan 6 lỗ cách đều trên vòng tròn Ø80, tâm tại gốc phôi. Tự tính bằng tay mất thời gian và dễ nhầm dấu, AI tính trong vài giây:
| Lỗ | Góc | X | Y |
|---|---|---|---|
| 1 | 0° | 40. | 0. |
| 2 | 60° | 20. | 34.641 |
| 3 | 120° | -20. | 34.641 |
| 4 | 180° | -40. | 0. |
| 5 | 240° | -20. | -34.641 |
| 6 | 300° | 20. | -34.641 |
4. Tìm lỗi cú pháp
Thiếu tham số, gõ nhầm chữ O thành số 0, lệnh không tồn tại… AI phát hiện các lỗi kiểu này khá tốt.
AI hay sai ở đâu
Đây là phần quan trọng nhất. Dưới đây là những lỗi thường gặp khi để AI tự viết G-code:
| Lỗi | Hậu quả |
|---|---|
| Viết sai “phương ngữ” của bộ điều khiển | Chương trình báo lỗi hoặc chạy khác ý. Fanuc, Okuma OSP, Siemens, Heidenhain có nhiều cú pháp riêng |
| Thiếu dấu chấm thập phân | Trên Fanuc, X20 có thể bị hiểu là 0,02 mm |
| Chạy nhanh G00 xuống dưới mặt phôi | Đâm dao, hỏng phôi, hỏng trục chính |
| Quên bù chiều dài dao G43, hoặc gọi sai số H | Dao xuống sai độ cao |
| Nhầm chiều cung G02 / G03 | Dao đi vòng sai hướng, cắt vào chỗ không được cắt |
| Tự “bịa” mã M | Mỗi hãng máy có mã M riêng cho tưới nguội, thay pallet… AI có thể dùng mã không có trên máy bạn |
| Chế độ cắt không thực tế | Gãy dao, cháy dao hoặc bề mặt xấu |
| Hiểu sai tham số chu trình khoan (G81, G83) | Khoan sai chiều sâu, sai lượng ăn từng bước |
Xưởng tôi có cả máy Okuma lẫn Matsuura, nên lỗi đầu tiên là chuyện rất thật: một chương trình đúng trên máy này chưa chắc chạy được trên máy kia. Nếu không nói rõ máy gì, AI thường mặc định viết theo kiểu Fanuc.
Ví dụ: một chương trình có lỗi điển hình
Đoạn dưới đây là ví dụ minh họa, gom các lỗi thường gặp vào một chương trình ngắn: hạ dao rồi phay một đoạn thẳng và một cung 90°. Nhìn qua thì trông “có vẻ đúng”:
Và đây là bản đã sửa:
Lỗi số (2) là nguy hiểm nhất: G00 chạy với tốc độ nhanh nhất của máy, nếu điểm đến nằm dưới mặt phôi thì dao sẽ đâm thẳng vào phôi. Nguyên tắc: chạy nhanh tới phía trên phôi, ăn dao xuống bằng G01.
Cách nhờ AI viết G-code cho đúng
Kết quả tốt hay không phụ thuộc rất nhiều vào cách hỏi. So sánh hai câu lệnh:
Câu lệnh tốt nói rõ: máy và bộ điều khiển, kích thước, vật liệu, dao, gốc tọa độ, mặt phẳng an toàn, và giới hạn những mã được dùng. Phần chế độ cắt S và F, bạn có thể tự tính bằng máy tính chế độ cắt trên trang chủ rồi đưa vào câu lệnh.
5 bước kiểm tra trước khi chạy máy
- Đọc lại từng dòng, đối chiếu với bảng lệnh trong bài G-code là gì. Chú ý các dòng G00.
- Nhờ AI thứ hai kiểm tra: mở một cuộc trò chuyện mới, dán chương trình vào và yêu cầu tìm lỗi, nhất là lỗi va chạm.
- Mô phỏng bằng phần mềm CAM hoặc công cụ mô phỏng G-code, xem đường chạy dao có đúng hình không.
- Chạy thử không phôi hoặc nâng gốc Z lên cao, bật chế độ Single Block, giảm Feed Override và Rapid Override.
- Chạy thật lần đầu với tay đặt gần nút dừng khẩn cấp, theo dõi đến hết chương trình.
Tóm lại
AI là một trợ lý lập trình rất nhanh: giải thích, viết khung, tính tọa độ, tìm lỗi cú pháp. Nhưng AI không nhìn thấy máy, dao, đồ gá và phôi của bạn. Hãy dùng AI để làm nhanh hơn, còn việc kiểm tra và quyết định vẫn là của người thợ.
Câu lệnh mẫu để nhờ AI giải thích và tìm lỗi G-code có trong bộ 20 câu lệnh AI cho xưởng cơ khí.
Để lại một bình luận