// CHUYÊN MỤC
Lập trình và kỹ thuật CNC
-
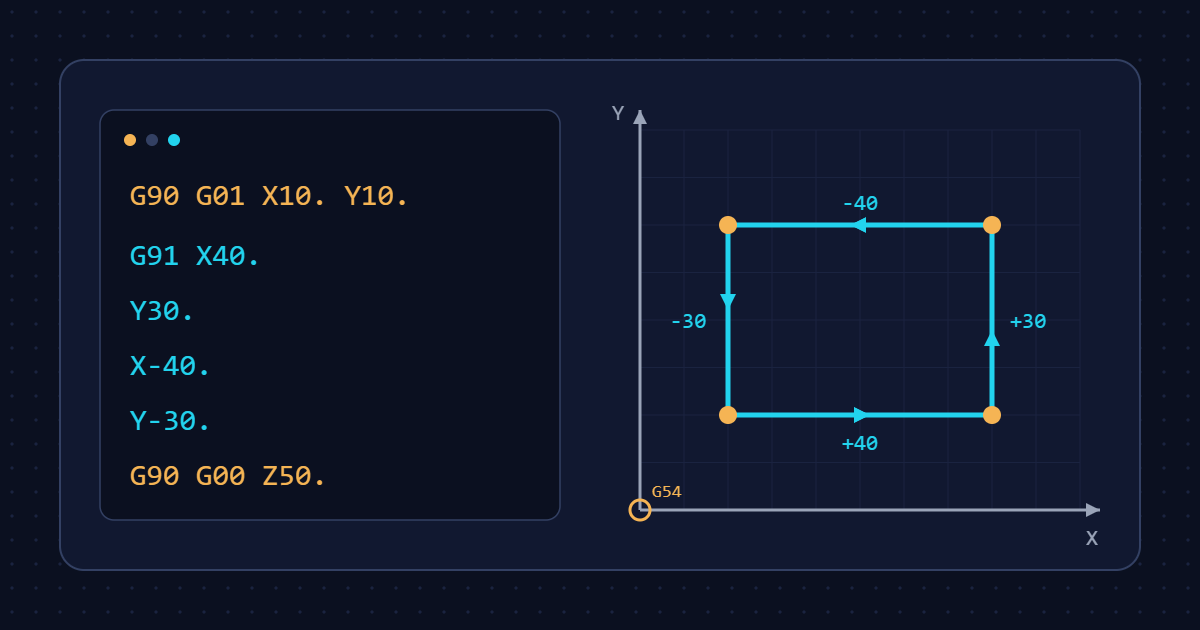
Tọa độ tuyệt đối G90 và tương đối G91: hiểu đúng để không đâm dao
Phân biệt tọa độ tuyệt đối G90 và tương đối G91 trên máy phay Fanuc: cách tính, khi nào dùng G91, lỗi hay gặp và chương trình mẫu phay rãnh…
-
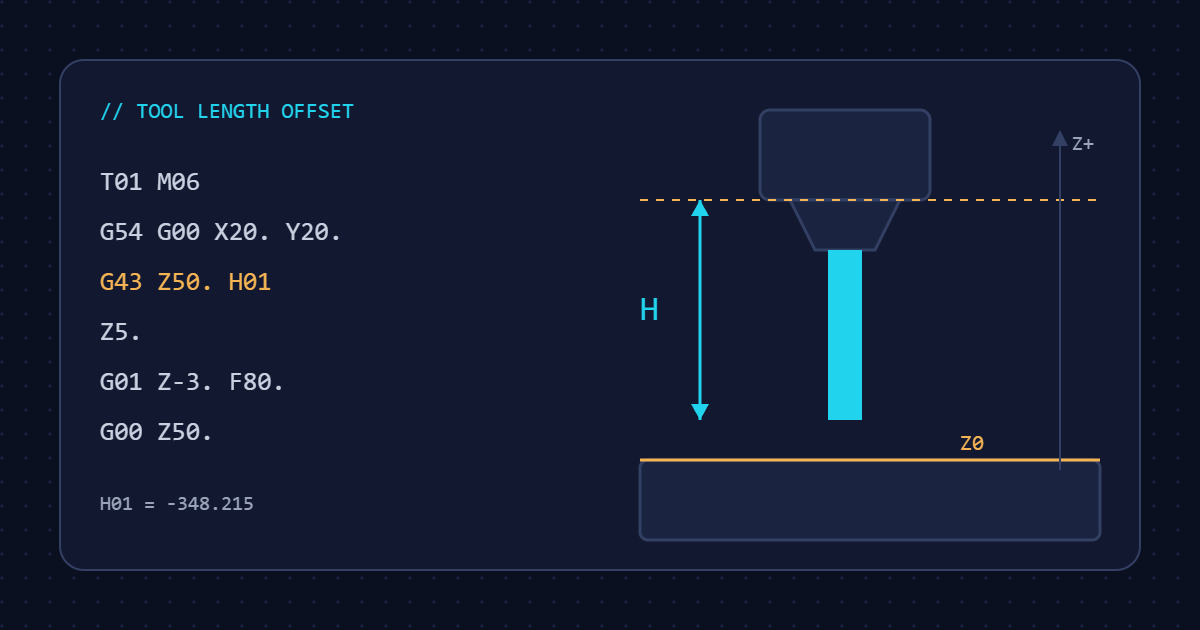
Lấy tọa độ Z và bù chiều dài dao: G43, H và cách đo dao
Cách lấy tọa độ Z và bù chiều dài dao G43 H trên máy phay Fanuc: ba cách chạm dao, đo dao, chỉnh độ mòn và chương trình mẫu viết…
-
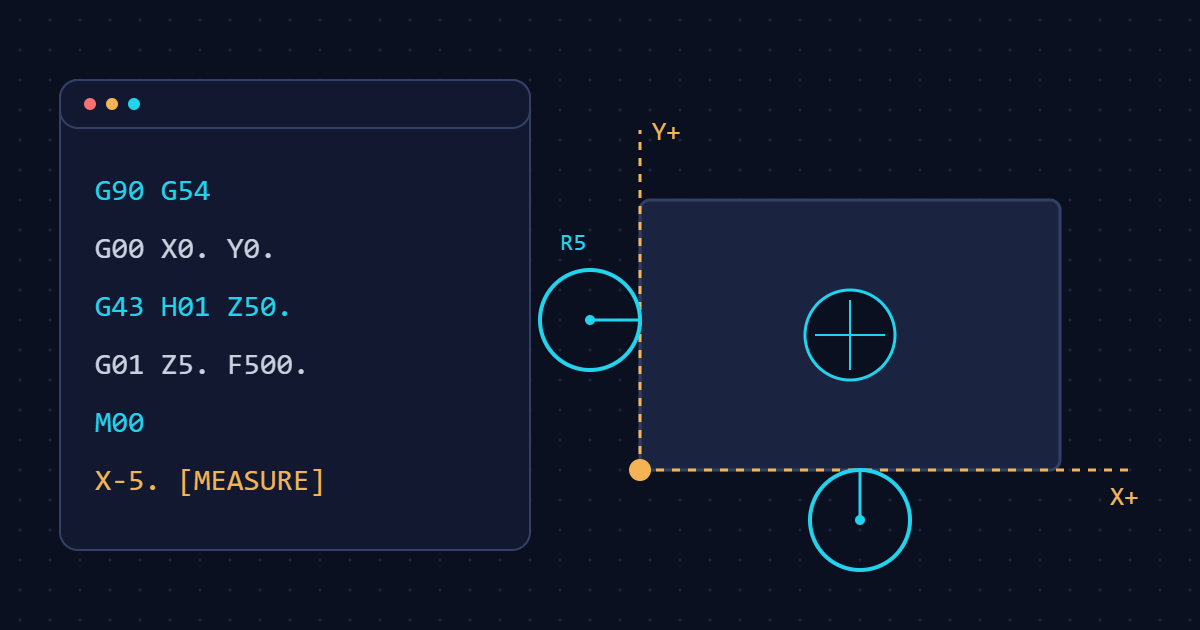
Cách lấy tọa độ phôi X, Y trên máy phay: dao dò cạnh, đồng hồ so, tâm lỗ
Hướng dẫn lấy gốc phôi X, Y trên máy phay CNC bằng dao dò cạnh, đồng hồ so và tâm lỗ: cách cộng trừ bán kính đầu dò, nhập G54…
-
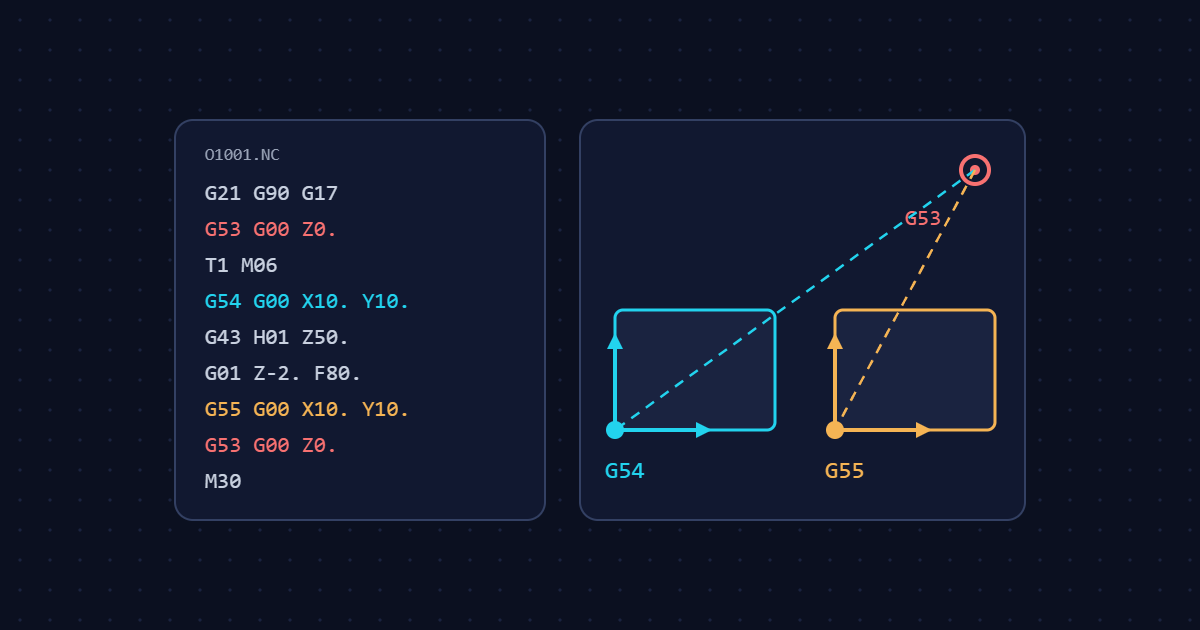
Hệ tọa độ máy và hệ tọa độ phôi: hiểu đúng G53 và G54–G59
Gốc máy, gốc phôi, G53 và G54–G59 khác nhau thế nào? Cách máy cộng offset để ra vị trí dao, ví dụ G-code 2 phôi và các lỗi tọa độ…
-
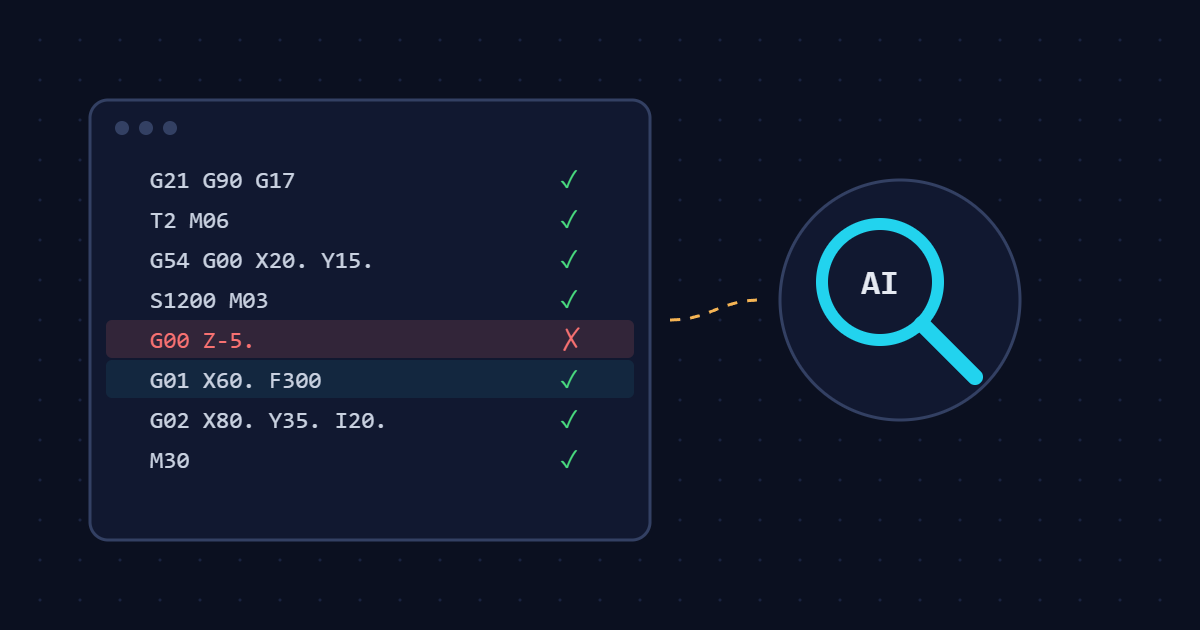
Nhờ AI viết và kiểm tra G-code: làm được gì, sai ở đâu
AI giải thích, viết và tìm lỗi G-code khá tốt, nhưng hay sai phương ngữ bộ điều khiển, quên bù dao, chạy nhanh xuyên phôi. Kèm ví dụ lỗi, câu…
-
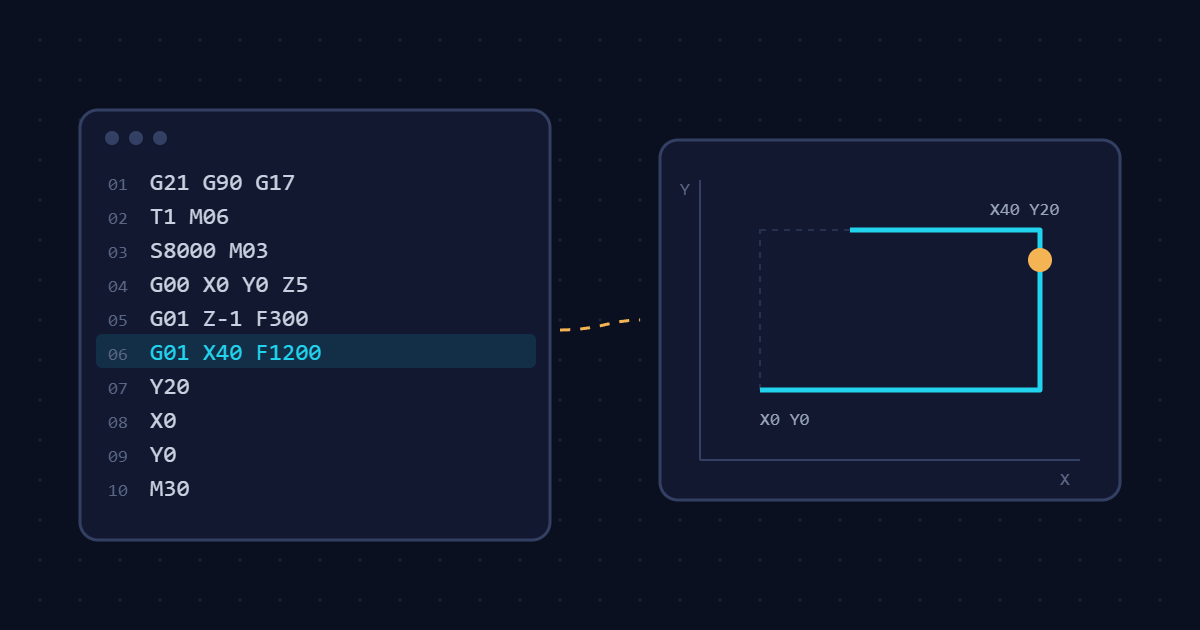
G-code là gì? Hướng dẫn cho người mới bắt đầu
G-code là ngôn ngữ điều khiển máy CNC. Bài viết giải thích cấu trúc lệnh, bảng lệnh G và M thường dùng, kèm một chương trình phay hoàn chỉnh có…