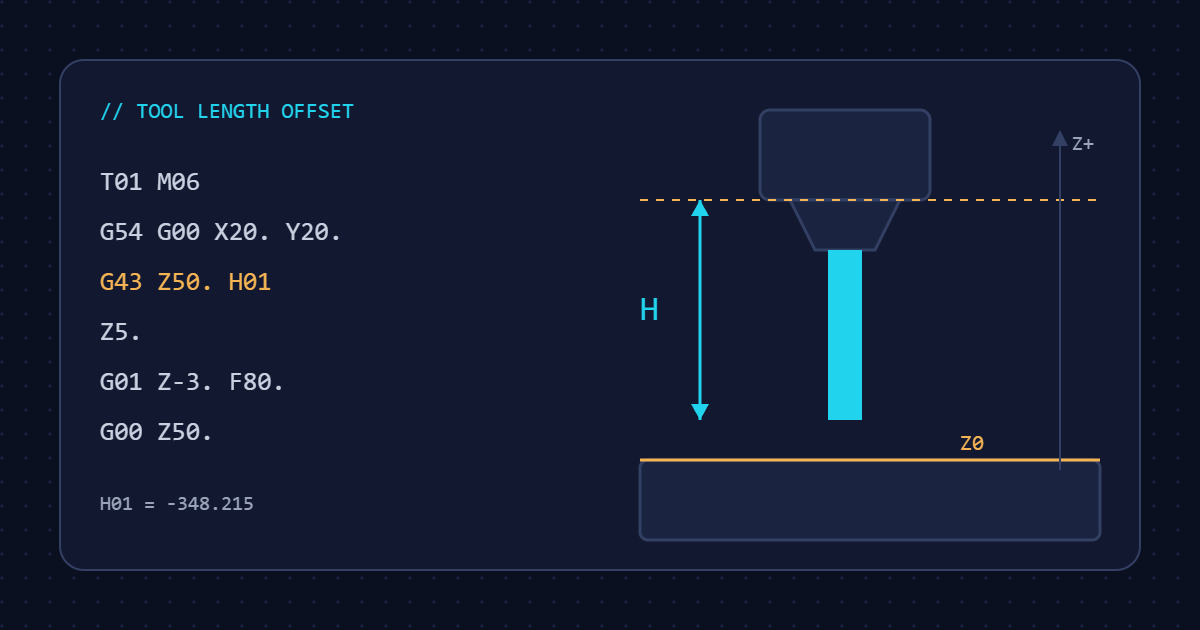
Lấy gốc X, Y sai thì lỗ lệch tâm. Lấy Z sai thì hậu quả thường nặng hơn: dao cắm thẳng xuống phôi, gãy dao, có khi hỏng cả ê tô. Hoặc ngược lại, dao chạy cắt “không khí” cả chục phút mà người đứng máy không hiểu vì sao.
Lý do là trục Z có hai thứ phải khớp nhau: gốc phôi Z trong G54 và chiều dài từng con dao trong bảng offset H. Bài này giải thích hai thứ đó liên hệ ra sao, ba cách lấy Z hay dùng trong xưởng, và cách viết G43 đúng trong chương trình. Ví dụ viết cho Fanuc. Nếu anh em chưa nắm G54, nên đọc trước bài Hệ tọa độ máy và hệ tọa độ phôi và bài lấy tọa độ phôi X, Y.
Vì sao phải bù chiều dài dao?
Máy không biết đầu dao nằm ở đâu. Nó chỉ biết vị trí của đường chuẩn trục chính (gauge line), thường là mặt mũi trục chính nơi côn dao tì vào. Mỗi con dao lắp vào lại thò ra một đoạn khác nhau: mũi khoan tâm có thể dài 90 mm, dao phay mặt chỉ 60 mm.
Lệnh G43 H01 báo cho máy: “lấy giá trị trong ô H01 để dời điểm điều khiển theo trục Z”. Sau đó, khi chương trình ghi Z5., máy hiểu là đầu dao cách mặt phôi 5 mm, chứ không phải mũi trục chính. Nhờ vậy cùng một chương trình chạy được với nhiều dao dài ngắn khác nhau.
G43: bù chiều dài dao theo chiều dương (dùng gần như 100% trường hợp).G44: bù theo chiều âm. Rất ít dùng, dễ gây nhầm, không nên dùng nếu không có lý do.G49: hủy bù chiều dài dao.H: số ô offset chứa giá trị bù. Quy ước an toàn: dao T05 thì dùng H05.
Ba cách lấy Z và chiều dài dao
Điều quan trọng nhất: một xưởng, một máy nên thống nhất một cách. Trộn hai cách trên cùng một máy là nguồn gốc của rất nhiều vụ đâm dao.
Cách 1: Chạm từng dao lên mặt phôi (H là tọa độ máy)
Đây là cách phổ biến ở xưởng nhỏ vì không cần thiết bị. Ô Z của G54 để bằng 0. Mỗi con dao được hạ xuống chạm mặt phôi (qua căn mẫu, giấy hoặc đầu chuẩn Z), rồi ghi tọa độ máy Z lúc đó vào ô H của dao.
Ví dụ: đặt căn mẫu dày 10,000 mm lên mặt phôi. Dao T01 chạm vừa khít mặt căn tại Z máy -338.215. Vì đầu dao đang cao hơn mặt phôi 10 mm, ta trừ tiếp 10:
- H01 = -338,215 − 10,000 =
-348.215 - Dao T02 chạm tại -322,640 → H02 = -322,640 − 10,000 =
-332.640
Ưu điểm: dễ hiểu, không cần máy đo dao. Nhược điểm: thay phôi có chiều cao khác là phải chạm lại tất cả các dao (hoặc dùng ô Z của G54 để dời chung). Trên nhiều máy Fanuc có phím mềm để nhập nhanh tọa độ máy vào ô H, tên phím khác nhau theo đời máy, anh em xem sổ tay.
Cách 2: Đo chiều dài thật của dao (H là số dương)
Mỗi con dao được đo chiều dài thật từ đường chuẩn tới đầu dao, bằng máy đo dao ngoài máy (presetter) hoặc đầu đo dao gắn trên bàn. Giá trị H là số dương, ví dụ 112.450. Còn ô Z của G54 thì ghi vị trí mặt phôi so với đường chuẩn.
Ví dụ: dao chuẩn dài 100,000 mm chạm mặt phôi tại Z máy -350,000. Khi đó đầu dao nằm thấp hơn đường chuẩn 100 mm, nên G54 Z = -350,000 − 100,000 = -450.000. Từ đây, dao mới chỉ cần đo chiều dài là dùng được, không phải chạm phôi. Thay phôi khác chiều cao thì chỉ lấy lại một ô G54 Z.
Cách 3: Dao chuẩn và đầu đo dao (H là độ chênh)
Một con dao chuẩn được dùng để lấy G54 Z. Các dao khác đo trên đầu đo dao, H chỉ ghi phần chênh so với dao chuẩn (dài hơn thì dương, ngắn hơn thì âm). Cách này nhanh, nhưng dao chuẩn bị mòn hay bị đổi là sai dây chuyền. Phải giữ dao chuẩn cẩn thận.
| Cách | Ô G54 Z | Ô H | Hợp với |
|---|---|---|---|
| 1. Chạm từng dao | 0 | Tọa độ máy, số âm (vd -348.215) | Xưởng nhỏ, ít dao, làm mẫu |
| 2. Chiều dài thật | Mặt phôi so với đường chuẩn (vd -450.000) | Chiều dài dao, số dương (vd 112.450) | Có presetter, nhiều dao, chạy loạt |
| 3. Dao chuẩn | Lấy bằng dao chuẩn | Chênh lệch so với dao chuẩn | Có đầu đo dao trên bàn |
Hình học và độ mòn: sửa kích thước Z không cần chạm lại
Trên Fanuc, mỗi ô H thường có hai cột: Geometry (hình học) và Wear (độ mòn). Máy cộng hai cột lại khi bù. Giá trị đo được ghi vào Geometry. Còn khi đo chi tiết thấy sai vài phần trăm, ta chỉnh ở Wear.
Ví dụ: bậc yêu cầu sâu 5,00 mm nhưng đo được 4,97 mm, tức cắt thiếu 0,03 mm. Cần đầu dao xuống thấp hơn, nên nhập Wear của dao đó là -0.03. Giá trị H nhỏ đi thì dao đi xuống thấp hơn. Nhớ quy tắc này cho cả ba cách ở trên.
Chương trình mẫu dùng G43 đúng cách
Chương trình dưới khoan định tâm rồi khoan hai lỗ tại X20. Y20. và X60. Y20., gốc G54 ở góc phôi, Z0 ở mặt trên. Để tập trung vào G43, bài dùng G01 thay cho chu trình khoan. S, F chỉ mang tính minh họa cho thép thường, anh em chỉnh theo dao và vật liệu thực tế.
Ba điểm cần để ý trong chương trình:
- G43 đi kèm một lệnh Z ở độ cao an toàn. Lúc bật bù, máy dời trục Z ngay. Đặt G43 ở dòng
Z50.để dao dừng xa mặt phôi, dễ quan sát. - Chạy X, Y trước, Z sau. Dao đến đúng trên vị trí lỗ ở độ cao an toàn rồi mới hạ xuống.
- Số H khớp số T. Viết
T02mà gọiH01là dao dài lấy bù của dao ngắn, hoặc ngược lại.
Khoan lỗ sâu trong thực tế nên dùng chu trình khoan có rút phoi. Phần này sẽ có bài riêng. Muốn nhờ AI soát lỗi thiếu G43 hoặc H sai số, anh em xem bài Nhờ AI viết và kiểm tra G-code.
Những lỗi Z hay gặp nhất
- Quên G43. Với cách 2, máy coi đầu dao nằm ở mũi trục chính, nên dao thật đi thấp hơn đúng bằng chiều dài dao, rất dễ đâm. Với cách 1, dao thường chạy lên và báo vượt hành trình.
- Trộn hai cách trên một máy. H của dao này là tọa độ máy, H của dao kia là chiều dài thật. Một trong hai chắc chắn sai.
- Quên trừ chiều dày căn mẫu. Sai đúng 10 mm hoặc bằng chiều dày căn, chi tiết hỏng hàng loạt.
- Thay dao, đo lại nhưng quên xóa Wear cũ. Dao mới mang theo phần bù mòn của dao cũ.
Xưởng tôi có cả máy Okuma và Matsuura. Okuma OSP đặt tên trang offset và cách gọi bù dao khác Fanuc, nhưng logic “gốc phôi Z cộng chiều dài dao” vẫn giống. Máy nào cũng phải đối chiếu sổ tay của chính máy đó.
G43 Z50., ước lượng bằng mắt khoảng cách tới mặt phôi và so với cột DISTANCE TO GO trước khi cho chạy tiếp. Không khớp là dừng máy kiểm tra ô H.Câu hỏi thường gặp
Không có căn mẫu thì chạm Z bằng gì?
Nhiều thợ dùng một tờ giấy và hạ dao đến khi giấy kéo hơi rít. Cách này sai số khoảng vài phần trăm milimet, chấp nhận được cho nguyên công thô. Cần chính xác hơn thì dùng căn mẫu hoặc đầu chuẩn Z có đồng hồ, và nhớ trừ chiều dày của nó.
Có thể dùng một số H cho nhiều dao không?
Không nên. Mỗi dao một ô H, số H trùng số T. Quy ước này giúp người khác đọc chương trình và đứng máy không phải đoán.
Cuối chương trình có bắt buộc G49 không?
Trên Fanuc, việc G28 hay M30 có tự hủy bù hay không phụ thuộc tham số máy. Cách chắc chắn là đặt G49 trong dòng an toàn đầu mỗi chương trình như ví dụ trên, để không còn bù sót lại từ chương trình trước. Hãy kiểm tra sổ tay máy để biết máy mình xử lý thế nào.
Để lại một bình luận