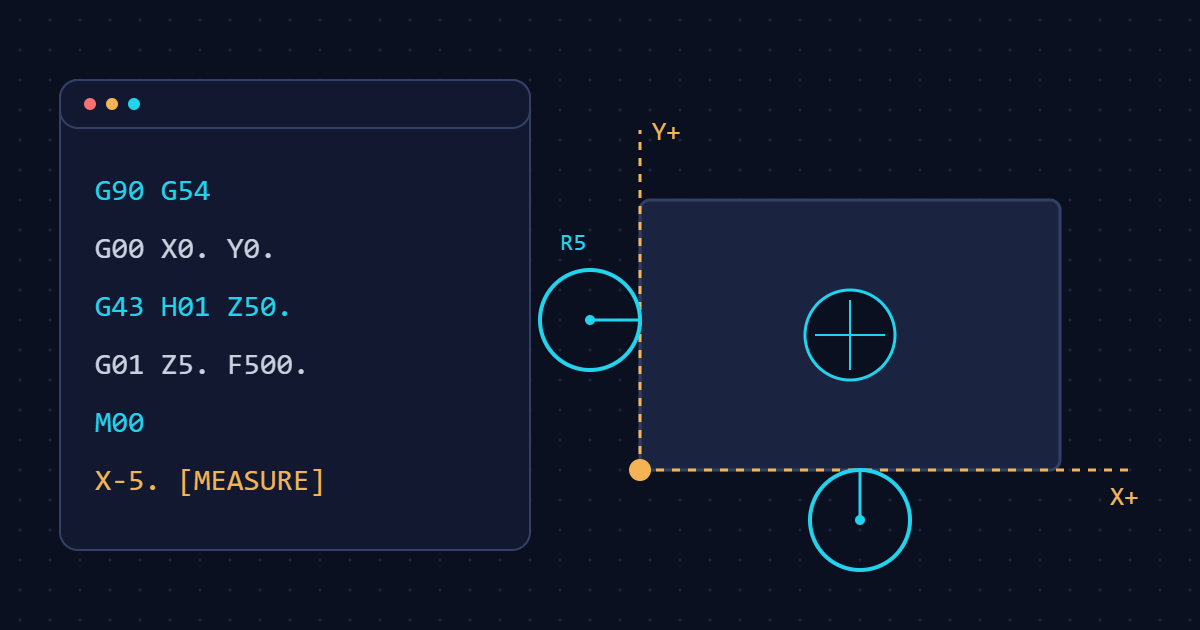
Chương trình đúng, dao tốt, nhưng gốc phôi lệch 0,2 mm thì chi tiết vẫn hỏng: lỗ lệch tâm, bậc sai kích thước, có khi bỏ cả lô. Phần lớn các lỗi này không nằm trong G-code. Chúng nằm ở bước người đứng máy lấy tọa độ phôi X, Y.
Bài này hướng dẫn ba cách lấy gốc X, Y hay dùng nhất trên máy phay: dao dò cạnh, đồng hồ so và lấy tâm lỗ hoặc tâm phôi. Ví dụ thao tác và mã lệnh viết cho bộ điều khiển Fanuc. Nếu anh em chưa rõ G54 là gì, nên đọc trước bài Hệ tọa độ máy và hệ tọa độ phôi.
Lấy tọa độ phôi là đi tìm con số nào?
Mục tiêu rất đơn giản: tìm tọa độ máy (cột MACHINE) của điểm gốc phôi, rồi ghi số đó vào bảng WORK OFFSET, ví dụ ô G54. Từ đó, khi chương trình gọi G54 X0. Y0., tâm trục chính sẽ đi đúng tới điểm gốc mình chọn.
Gốc phôi nên trùng với chuẩn kích thước trên bản vẽ. Bản vẽ ghi kích thước từ cạnh trái và cạnh trước thì lấy góc trái trước. Bản vẽ ghi từ tâm một lỗ thì lấy tâm lỗ đó. Chọn đúng chuẩn ngay từ đầu sẽ đỡ phải tính đổi và ít sai.
Chuẩn bị trước khi dò
- Rà ê tô cho song song với trục X bằng đồng hồ so trước. Ê tô lệch thì cạnh phôi cũng lệch, dò điểm nào cũng sai.
- Lau sạch phôi, cạo bavia ở cạnh định dò. Một mẩu phoi bám cạnh cũng đủ làm lệch số đo.
- Biết đường kính đầu dò. Dao dò cạnh cơ khí phổ biến có đầu Ø10 hoặc Ø4, số được khắc trên thân. Bài này lấy ví dụ đầu Ø10, tức bán kính R = 5 mm.
- Hạ đầu dò thấp hơn mặt trên phôi vài milimet, sao cho đầu dò chạm vào phần cạnh phẳng, không chạm vào mép vát.
Cách 1: Dò cạnh bằng dao dò cạnh cơ khí
Dao dò cạnh cơ khí (edge finder) gồm hai phần nối bằng lò xo. Khi trục chính quay, đầu dò văng lệch tâm. Khi đầu dò tì vào cạnh phôi, nó bị đẩy về đồng tâm và chạy êm. Tiến thêm một chút thì đầu dò bất ngờ trượt lệch hẳn sang một bên. Đúng thời điểm trượt đó, tâm trục chính cách cạnh phôi đúng bằng bán kính đầu dò.
Các bước dò cạnh trái (trục X)
- Lắp dao dò cạnh vào collet hoặc đầu kẹp, cho trục chính quay chậm. Tốc độ thường dùng khoảng 500–600 vòng/phút, nhưng hãy theo hướng dẫn của hãng làm dao dò.
- Đưa đầu dò tới bên trái phôi, cách cạnh vài milimet, hạ Z xuống dưới mặt phôi.
- Dùng tay quay (MPG) tiến theo chiều X+. Khi còn gần, chuyển bước quay xuống 0,01 mm, rồi 0,001 mm.
- Dừng ngay khi đầu dò trượt lệch. Ghi lại tọa độ máy X.
- Rút đầu dò ra theo chiều ngược lại, nhấc Z lên trên mặt phôi rồi mới di chuyển sang cạnh khác.
Ví dụ: dò cạnh trái, cột MACHINE hiện X-412.360. Cạnh phôi nằm bên phải tâm trục chính 5 mm, nên X gốc = -412.360 + 5 = -407.360. Làm tương tự với cạnh trước, tiến theo chiều Y+, đọc được Y-205.180. Y gốc = -205.180 + 5 = -200.180.
Dấu cộng hay trừ bán kính phụ thuộc vào chiều tiến của đầu dò. Bảng dưới đây giúp khỏi nhầm:
| Cạnh dò | Chiều tiến đầu dò | Tọa độ cạnh | Nhập trên Fanuc (MEASURE) |
|---|---|---|---|
| Cạnh trái | X+ | X máy + R | X-5. |
| Cạnh phải | X− | X máy − R | X5. |
| Cạnh trước (gần người) | Y+ | Y máy + R | Y-5. |
| Cạnh sau | Y− | Y máy − R | Y5. |
Nhập vào G54 trên Fanuc
Có hai cách. Cách thứ nhất là tự tính như ví dụ trên rồi gõ số vào ô G54. Cách thứ hai nhanh hơn: giữ đầu dò ở vị trí vừa trượt, mở trang OFFSET → WORK, đưa con trỏ tới G54, gõ X-5. và bấm phím mềm [MEASURE] (có máy hiển thị là [ĐO]). Máy hiểu là “tâm dao đang ở X = -5 so với gốc” và tự tính offset. Nhớ gõ dấu chấm thập phân, nếu không một số máy sẽ hiểu là 0,005 mm.
Nếu muốn ghi offset bằng chương trình, trên Fanuc có lệnh G90 G10 L2 P1 X-407.36 Y-200.18, với P1 tương ứng G54. Lệnh này ghi đè giá trị cũ, nên chỉ dùng khi đã chắc chắn số đúng.
Cách 2: Dò bằng đầu dò điện tử
Đầu dò điện tử loại có đèn sẽ sáng đèn hoặc kêu bíp khi bi chạm phôi kim loại. Cách tính giống hệt: tâm trục chính cách cạnh bằng bán kính bi. Khác biệt quan trọng: phần lớn đầu dò điện tử và đầu dò 3D không được quay trục chính. Đọc kỹ hướng dẫn trước khi dùng. Phôi nhựa không dẫn điện nên loại này không báo được.
Cách 3: Lấy tâm lỗ, tâm phôi
Chạm hai cạnh đối diện
Khi gốc là tâm phôi hoặc tâm lỗ lớn, chạm hai cạnh đối diện rồi lấy trung bình. Ví dụ dò trong một lỗ: chạm thành trái được X-312.450, chạm thành phải được X-262.430. Tâm lỗ X = (-312.450 + -262.430) / 2 = -287.440. Làm tương tự cho Y.
Mẹo kiểm tra: hai lần chạm cách nhau 50.020 mm, nên đường kính lỗ = 50.020 + 10 = 60.020 mm. Bản vẽ ghi Ø60 thì hợp lý; ra Ø58 hay Ø62 là đã chạm nhầm. Với phôi khối dò từ ngoài vào thì ngược lại: chiều rộng phôi = khoảng cách hai lần chạm trừ 10.
Dùng đồng hồ so cho lỗ nhỏ hoặc cần chính xác cao
Gá đồng hồ so lên trục chính, đặt trục chính ở chế độ quay tay. Cho mũi đồng hồ tì vào thành lỗ, quay tay một vòng và đọc số ở bốn vị trí: trái, phải, trước, sau. Nếu số trái và phải chênh nhau, dịch trục X một nửa độ chênh rồi quay lại đo. Nếu chênh lệch tăng lên là đã dịch sai chiều. Lặp lại tới khi số đọc gần như bằng nhau, rồi làm với trục Y. Khi đó tâm trục chính trùng tâm lỗ, chỉ việc gõ X0., Y0. và bấm [MEASURE].
Chạy kiểm tra gốc phôi sau khi nhập
Nhập xong offset, đừng cắt ngay. Chạy một chương trình ngắn đưa dao tới bốn góc phôi ở độ cao an toàn, dừng lại nhìn bằng mắt. Ví dụ phôi 100 × 60 mm, gốc G54 ở góc trái trước, mặt trên phôi là Z0, dao T01 đã có bù chiều dài H01.
Ở mỗi lần dừng M00, nhìn từ trên xuống: tâm dao phải nằm đúng trên góc phôi. Lệch thấy rõ bằng mắt là đã nhập sai dấu hoặc quên cộng trừ bán kính. Dao luôn được nhấc lên Z50 trước khi chạy XY để tránh má ê tô và bulông kẹp.
Chương trình trên giả định bù chiều dài dao H01 đã đúng. Cách lấy Z và đo dao sẽ có trong bài riêng. Muốn nhờ AI rà lại chương trình kiểu này, anh em xem thêm bài Nhờ AI viết và kiểm tra G-code.
Những lỗi hay gặp
- Quên cộng trừ bán kính đầu dò. Gốc lệch đúng 5 mm. Đây là lỗi phổ biến nhất với người mới.
- Cộng sai dấu. Lệch 10 mm. Xem lại bảng chiều tiến đầu dò ở trên.
- Nhập vào nhầm ô. Dò xong ghi vào G55 nhưng chương trình gọi G54. Luôn kiểm tra con trỏ đang ở dòng nào trước khi bấm
[MEASURE]. - Tiến nhanh ở cuối. Dao dò cạnh cần vài phần nghìn milimet để phản ứng. Quay MPG nhanh thì đã vượt quá điểm trượt mà không biết.
Ở xưởng tôi có cả trung tâm gia công Okuma và Matsuura. Thao tác ghi offset trên Okuma OSP khác Fanuc về tên trang và phím bấm, nhưng nguyên tắc tính bán kính đầu dò thì giống nhau. Máy nào cũng vậy, hãy đối chiếu với sổ tay vận hành của chính máy đó.
DISTANCE TO GO với khoảng cách thực tế từ dao tới phôi. Thấy sai là dừng máy ngay.Câu hỏi thường gặp
Dao dò cạnh Ø4 dùng có khác Ø10 không?
Cách làm giống nhau, chỉ khác bán kính: Ø4 thì R = 2 mm, nên nhập X-2. thay vì X-5.. Loại Ø4 hợp với rãnh hẹp và lỗ nhỏ. Luôn đọc đường kính khắc trên thân đầu dò trước khi tính.
Thay phôi mới có phải lấy lại X, Y không?
Nếu ê tô không bị xê dịch và có cữ chặn cố định, phôi sau thường nằm cùng vị trí, không cần dò lại. Tuy vậy nên kiểm tra lại chi tiết đầu tiên của mỗi ca hoặc sau mỗi lần tháo lắp ê tô.
Có thể lấy tâm lỗ bằng dao dò cạnh không?
Được, bằng cách chạm hai thành đối diện rồi lấy trung bình như ví dụ trên. Lỗ quá nhỏ, không đưa vừa đầu dò, hoặc cần độ chính xác cao thì nên dùng đồng hồ so.
Để lại một bình luận